Medizinische Silikonseptums
Medizinische Silikonseptums im LSR-Verfahren: von der Zeichnung zur freigegebenen Serie
Ein Septum wird bei Ihrem Gerät oder Ihrer Verpackung jedes Mal durchstochen, und danach muss es wieder dicht schließen. Genau an diesem Punkt entscheidet sich, ob ein Bauteil in der Serie funktioniert.
Wir fertigen Septen aus medizinischem Flüssigsilikon (LSR) im Spritzgießverfahren und begleiten die Strecke von der DFM-Prüfung über das Werkzeug bis zur wiederkehrenden Lieferung.
Was ein Septum im Medizinprodukt leisten muss
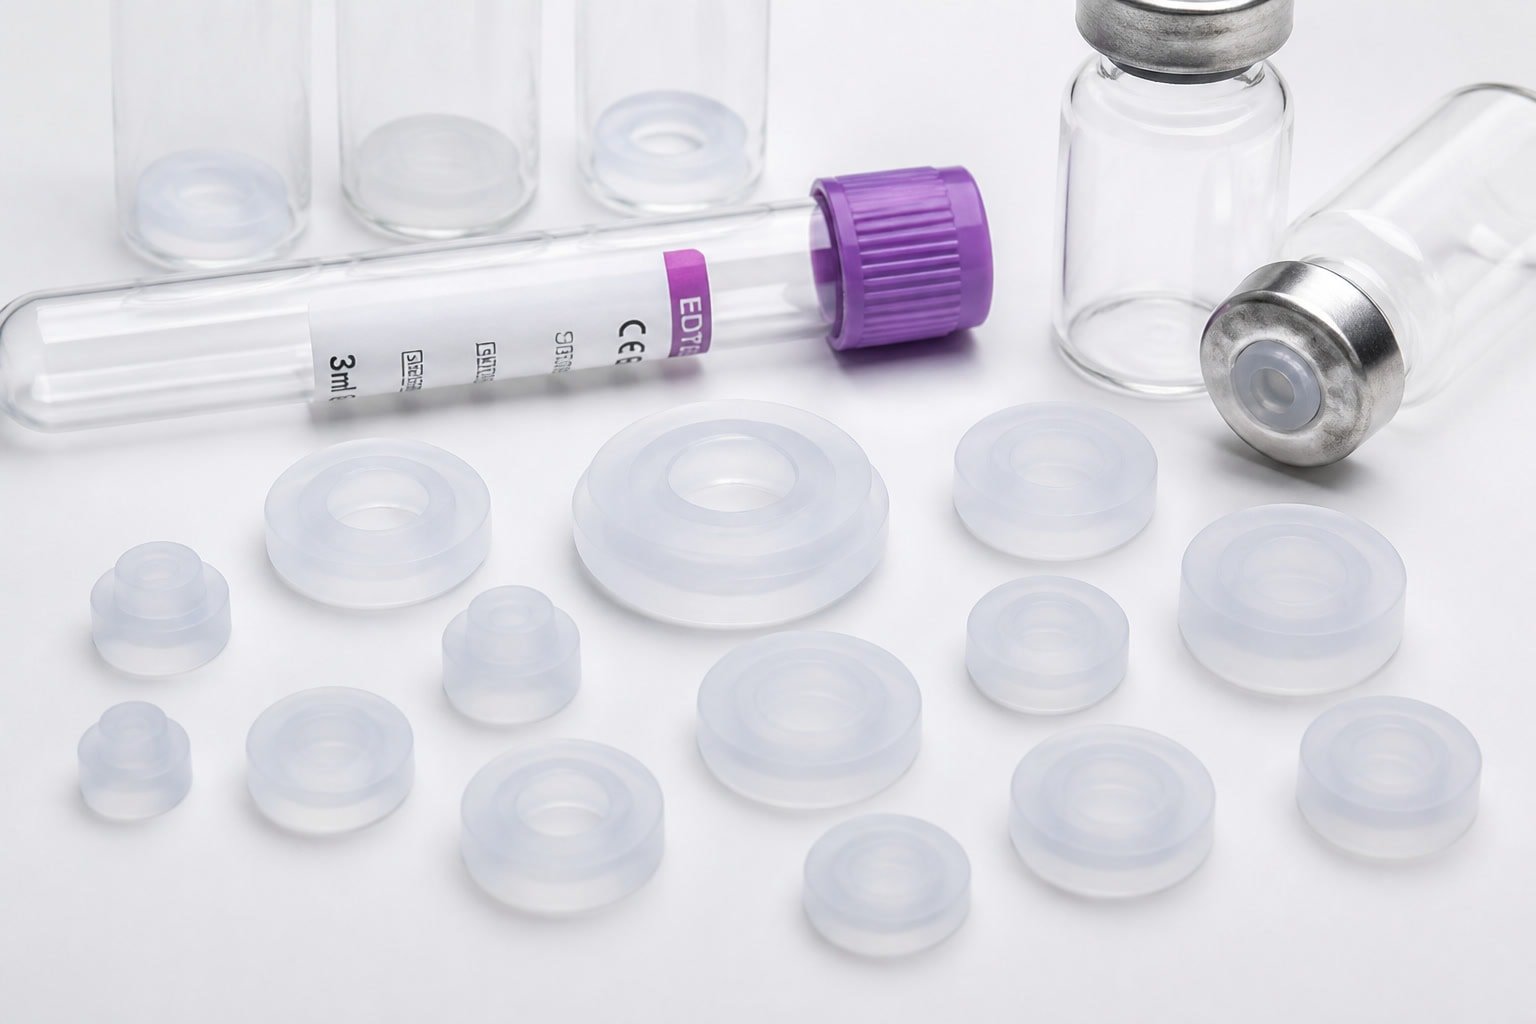
Ein Septum ist eine elastische Verschlussmembran, meist aus Silikon, die eine Nadel oder Kanüle aufnimmt und nach dem Herausziehen den Innenraum wieder abdichtet. Typische Einsatzorte sind Mehrdosenbehälter, Probengefäße, Zugangsports und Ventilsysteme.
-
Durchstechbarkeit
Nadelkraft und Stichkanal hängen stark von Härte, Geometrie und Wandstärke ab. Ein zu hartes Septum verlangt mehr Kraft und erzeugt mehr Abrieb, ein zu weiches verliert Rückstellkraft.
-
Selbstdichtung
Nach mehreren Einstichen muss der Kanal noch dicht sein. Das hängt von der Vernetzung, der Druckverformung (Compression Set) und der Alterung ab.
-
Partikel- und Extraktbelastung
Beim Durchstechen können Silikonpartikel entstehen. Nachvernetzung und Reinigung reduzieren flüchtige Bestandteile, die in das Medium übergehen könnten.
Wir behandeln diese Punkte nicht erst nach dem Werkzeugbau. Sie gehören in die RFQ-Prüfung, weil sie Wandstärke, Entformungsschrägen und Prüfkonzept direkt beeinflussen.
Warum LSR-Spritzguss bei Septen oft die bessere Basis ist
Septen werden häufig aus Platten gestanzt oder im Formpressen hergestellt. Das funktioniert bei einfachen Geometrien. Sobald Sie eine Lippe, einen Ring, eine Umspritzung auf Kunststoff oder mehrere Kavitäten mit engen Maßen brauchen, stößt das Formpressen schnell an Grenzen.
Beim LSR-Spritzguss wird das Material über ein Dosier- und Mischsystem in ein temperiertes Werkzeug gefördert und dort in Sekunden vulkanisiert.
Gleichmäßige Wandstärken
Reproduzierbare Dichtkonturen, weil Füllvorgang und Vernetzung kontrolliert ablaufen.
Kurze Zykluszeiten
Bei Mehrfachkavitäten senkt die Taktzeit den Stückpreis bei größeren Jahresmengen.
Wiederholbare Chargen
Das Prozessfenster wird dokumentiert und über das Werkzeug stabil gehalten.
Bei einem Programm mit 300.000 Septen pro Jahr reicht ein Stückpreis, der nur die Maschinenminute zeigt, nicht aus. Entscheidend sind Werkzeugamortisation, Ausschussquote und die Frage, ob die Charge im dritten Lieferjahr noch dieselben Prüfmerkmale erfüllt. Genau dafür bauen wir das Werkzeugkonzept.
Unsere Fertigungsfähigkeit für medizinische LSR-Septen
Die folgende Übersicht zeigt die Parameter, die wir für LSR-Spritzguss und den Werkzeugbau realistisch zusagen. Konkrete Grenzen für Ihr Teil legen wir nach der Zeichnungsprüfung fest.
| Parameter | LSRParts-Fähigkeit |
|---|---|
| Verfahren | Flüssigsilikon-Spritzguss (LSR), Einfach- und Mehrfachkavität |
| Silikonhärte | 10–80 Shore A (Septen typischerweise im mittleren Bereich, projektabhängig) |
| Max. Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl |
| Serienwerkzeuglebensdauer | 3–5 Mio. Schuss, werkzeug- und anwendungsabhängig |
| Werkzeug-Durchlaufzeit | Prototyp ca. 10–12 Tage, Serie ca. 3–6 Wochen (Richtwerte) |
| Nachbearbeitung | Nachvernetzung, Präzisionsentgraten, Stanzen, Lochen, Bohren |
| Kennzeichnung | Tampondruck, Siebdruck, Lasermarkierung |
| Weitere Schritte | Bonding, Montage, Funktionsprüfung, Sonderverpackung |
| Automatisierung | Verfügbar für Serienlauf |
Technische Details
Werkzeug, Nachvernetzung und Material werden im Projekt gemeinsam mit Ihrer Konstruktion festgelegt. Öffnen Sie einen Punkt für die Details.
Ein Septum-Werkzeug entscheidet über die Serienfähigkeit. Wir planen den Anguss so, dass die Fließfront keine Lufteinschlüsse in der Dichtfläche erzeugt. Bei Mehrfachkavitäten gleichen wir die Füllung zwischen den Nestern ab, damit alle Teile innerhalb des Toleranzbands liegen.
Die Entformung wird so ausgelegt, dass die Membran beim Auswerfen nicht einreißt. Bei Septen mit Lippe oder Hinterschnitt prüfen wir, ob ein Schieber oder eine Entformungshilfe nötig ist. Das Werkzeug wird in P20, H13 oder 420 Edelstahl gebaut. Die Auswahl richtet sich nach Stückzahl, Medienkontakt und Reinigungsaufwand.
Nach dem Spritzgießen durchläuft das Bauteil eine Nachvernetzung. Sie reduziert flüchtige Anteile und stabilisiert die Druckverformung. Für Septen ist das ein Schritt, den wir nicht als Option behandeln, sondern als Teil des Prozessfensters festlegen.
Die Parameter werden im Prüfplan dokumentiert, damit eine spätere Abweichung nachvollziehbar bleibt.
Für Septen kommen in der Regel medizinische LSR-Typen und platinvernetzte Silikone infrage. Platinvernetzte Systeme vermeiden Nebenprodukte aus der Peroxidvernetzung und werden deshalb oft dort eingesetzt, wo der Medienkontakt geprüft werden muss.
Wir liefern Materialdatenblätter und Materialzertifikate je Projekt. Die Bewertung der Biokompatibilität und die MDR-relevante Dokumentation liegen beim Medizinprodukthersteller. Wir stellen die Unterlagen bereit, die dafür aus dem Fertigungsprozess benötigt werden.
Prüflogik für Erstmuster und Serie
Ein Septum wird nicht nur über Maße freigegeben. Für Ihre Qualitätsabteilung sind vor allem diese Prüfungen relevant. Der Umfang der Erstmusterprüfung wird je Projekt festgelegt; wir starten mit Ihren Merkmalen aus der Zeichnung.
-
1
Maßprüfung der Dichtkontur und Membrandicke an Erstmustern (T0/T1) mit definiertem Prüfmittel.
-
2
Härteprüfung nach Shore A an Stichproben aus jeder Serienlieferung.
-
3
Funktionsprüfung der Dichtwirkung, etwa über Druckabfall oder Leckageprüfung mit definiertem Prüfmedium.
-
4
Durchstichprüfung mit der im Projekt vereinbarten Nadelgeometrie, um Kraft und Kanalverhalten zu dokumentieren.
-
5
Chargenrückverfolgung, damit jede Lieferung einer Werkzeugstellung, einer Materialcharge und einem Prüfprotokoll zugeordnet werden kann.
Wann ein anderes Verfahren besser passt
Nicht jedes Septum braucht LSR-Spritzguss. Wir raten Ihnen ab, wenn:
- Nur wenige hundert Teile benötigt werden und kein Serienhochlauf geplant ist. Dann kann ein Prototyp aus dem Rapid-Tooling oder eine Kleinserie aus dem Formpressen sinnvoller sein.
- Die Geometrie flach ist und keine engen Dichtkonturen gefordert werden. Eine gestanzte Platte aus Silikonmaterial kann dann die wirtschaftlichere Lösung sein.
- Sie ausschließlich Katalogteile ohne Zeichnung suchen. Solche Anfragen bedienen wir nicht als Hauptgeschäft.
Passend ist unser Angebot vor allem, wenn
- Sie eine Zeichnung oder 3D-Daten haben,
- ein Werkzeug benötigen,
- und die Serie über mehrere Jahre laufen soll.
So bereiten Sie Ihre RFQ vor
Eine vollständige Anfrage spart Rückfragen und ermöglicht eine belastbare Kalkulation. Bitte senden Sie folgende Unterlagen an info@lsrparts.com:
Wenn Teile der Angaben fehlen, nennen Sie uns trotzdem den Stand. Wir melden uns innerhalb von zwei Werktagen mit den noch benötigten Punkten und den DFM-Hinweisen.
- STEP-Datei und technische Zeichnung mit Toleranzen und Änderungsstand
- Werkstoff- oder Härteanforderung, falls bereits festgelegt
- Jahresmenge und geplante Losgrößen
- Funktionsflächen, Dichtlinien und kritische Maße
- Nachweise wie Materialzertifikat, Erstmusterprüfbericht oder Angaben für die Stammdatenerfassung
- Medienkontakt, Sterilisationsverfahren und Einsatztemperatur, soweit bekannt
- Zielzeitraum für Werkzeug, Erstmuster und Serienstart
Kontakt und Anfrage
Senden Sie uns Ihre Unterlagen. Wir prüfen Konstruktion, Material und Stückzahl und antworten mit einem konkreten Vorschlag zu Werkzeugkonzept, Erstmusterumfang und Stückpreis.
LSRParts
E-Mail: info@lsrparts.com
Telefon: